
Wiederverschließbare Zigaretten-Innenfolien Kombinieren Sie Barriereschutz mit einer kontrollierten Peel-and-Reclose-Öffnung. Im Gegensatz zu einem herkömmlichen Innenliner, der einmal aufgerissen wird, ermöglicht eine wiederverschließbare Konstruktion dem Verbraucher, die Packung zu öffnen, eine Zigarette zu entnehmen und den Liner wieder zu verschließen.
Zuverlässige Leistung hängt vom Gesamtsystem ab: Laminatstruktur, Feuchtigkeits- und Aromabarriere, Öffnungsgeometrie, Klebstoffmuster, Siegelbereich, Druckregister, Stanzen und Kompatibilität mit der Verpackungslinie. Dieser Leitfaden beschreibt die technischen Informationen, die Käufer, Markeninhaber, Ausrüstungslieferanten und Veredler vor der Bemusterung oder Produktion bestätigen sollten.
Was ist eine wiederverschließbare Zigaretten-Innenfolie?
Der Innenliner umgibt das Zigarettenbündel im Inneren des Kartons. Bei einem wiederverschließbaren Design enthält der obere Bereich eine abziehbare Lasche, ein Etikett oder eine integrierte Öffnung, die nach jedem Gebrauch wieder in Position gedrückt wird. Das Öffnungssystem muss eine vorhersehbare Peel-Kraft bieten, ein Reißen des Grundmaterials vermeiden und nach wiederholten Zyklen weiterhin schließen.
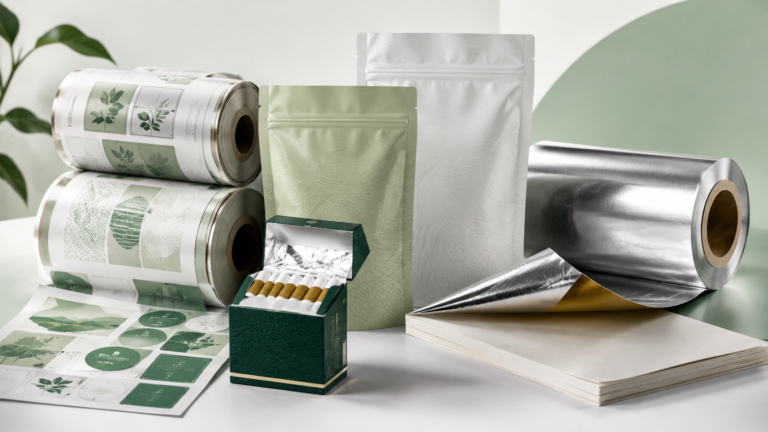
Das Material kann als bedruckte Rollware für die Inline-Veredelung, als vorgestanzte Bahn oder als fertige Konstruktion für ein bestimmtes Verpackungssystem geliefert werden. Das richtige Format hängt vom Zigarettenpackungsdesign, dem Maschinenmodell und davon ab, wo das Öffnungsmerkmal erstellt wird.
Herkömmliche vs. wiederverschließbare Innenliner
| Designpunkt | Herkömmlicher Innenliner | Wiederverschließbarer Innenliner |
|---|---|---|
| Öffnung | Aufreiß- oder Einmalöffnung | Kontrollierte Lasche oder Etikett für wiederholten Zugang |
| Klebstoffsystem | Üblicherweise auf Versiegelung oder Packungsmontage ausgerichtet | Erfordert ein definiertes wiederverschließbares Klebstoffmuster und nicht klebende Zonen |
| Stanzen | Standard-Schnitt- oder Reißgeometrie | Präzise Öffnungskontur, Lasche und Schnitttiefe sind entscheidend |
| Verbrauchergebrauch | Barriere ist nach dem ersten Gebrauch dauerhaft geöffnet | Öffnung kann zwischen den Anwendungen wieder verschlossen werden |
| Maschinenanforderungen | Kompatibel mit etablierter Liner-Handhabung | Kann zusätzliche Register-, Stanz- oder Etikettierungssteuerungen erfordern |
Materialstruktur und Schichtfunktionen
Es gibt kein universelles Laminat für jede Zigarettenpackung. Eine Struktur kann Papier, BOPP, PET, Aluminiumfolie, metallisierte Folie, Heißsiegelbeschichtung und einen kontrollierten wiederverschließbaren Klebstoff kombinieren. Jede Schicht hat eine separate Funktion.
| Komponente | Typische Funktion | Spezifikationsfragen |
|---|---|---|
| Papier- oder Polymerträger | Steifigkeit, Falzdefinition, Druckoberfläche und Bahnhandhabung | Flächengewicht oder Dicke, Steifigkeit, Rollneigung und Wärmeverhalten |
| Aluminiumfolie | Hohes Feuchtigkeits-, Sauerstoff-, Licht- und Aromabarrierepotenzial | Foliendicke, Pinholenkontrolle, Flexbeständigkeit und Verbund |
| Metallisierte Folie | Barriere und metallisches Erscheinungsbild mit geringerem Folienanteil | Barrierezweck, Metallhaftung und Flexleistung |
| Siegelschicht oder Beschichtung | Heißsiegeln, Scheuerschutz oder Kompatibilität mit der Packungsmontage | Siegeltemperatur, Verweilzeit, Beschichtungsgewicht und Siegelbereich |
| Wiederverschließbarer Klebstoff | Wiederholbares Abziehen und Wiederverschließen | Beschichtungsmuster, Peel-Bereich, Zyklusziel, Geruch und Rückstände |
| Druck- und Schutzschicht | Markengrafiken, Registermarken und Oberflächenbeständigkeit | Drucksystem, Farbziel, Scheuerbeständigkeit und Überdruckbeschichtung |
Film-/Folien-/Filmlaminate wie BOPP/Aluminium/BOPP können für ausgewählte Anwendungen in Betracht gezogen werden, während Papier/Folie- oder PET/Folie-Strukturen für andere Linien geeignet sein können. Die tatsächlichen Folientypen, Dicken, Beschichtungen und Siegelschichten müssen mit der Maschine und der fertigen Packung validiert werden.
Barriereleistung und Frischeschutz
Zigarettenverpackungen steuern den Feuchtigkeitsaustausch, die Aromabewahrung und die Umgebungseinflüsse während Lagerung, Distribution und Verbrauchergebrauch. Aluminiumfolie bietet ein starkes Barrierepotenzial, während metallisierte Folien und beschichtete Laminate bewertet werden können, wenn Flexibilität, Gewicht, Erscheinungsbild oder Verarbeitungsanforderungen abweichen.
Laborwerte für das flache Laminat beschreiben nicht die vollständige Packung. Falze, Siegelungen, gestanzte Öffnungen, Klebstoffzonen und wiederholtes Öffnen können die reale Leistung verändern. Wenn die Barriere entscheidend ist, definieren Sie objektive Testmethoden und Bedingungen für Wasserdampf- und Sauerstoffdurchlässigkeit und bestätigen Sie die Leistung an fertigen Packungen.
Feuchtigkeitsmanagement
Die Packung sollte unerwünschte Feuchtigkeitsaufnahme oder -abgabe reduzieren, ohne Veredelungsprobleme zu verursachen. Die erforderliche Leistung hängt von der Tabakmischung, dem Distributionsklima, der Lagerzeit und dem bestehenden Karton-Design ab. Die Spezifikation sollte das Ziel angeben, anstatt nur “hohe Barriere” zu verlangen.”
Aromabewahrung und Geruchskontrolle
Das Laminat, die Farbe, die Beschichtung und der Klebstoff sollten auf Geruch und mögliche Wechselwirkungen mit dem verpackten Produkt bewertet werden. Produktionsmaterialien und Aushärtungsbedingungen müssen mit dem freigegebenen Muster übereinstimmen. Ein technisch starker Klebstoff ist nicht geeignet, wenn er unakzeptablen Geruch oder Transfer verursacht.
Peel-, Wiederverschluss- und Öffnungsgeometrie
Ein erfolgreiches Öffnungssystem balanciert anfängliche Peel-Kraft, wiederholte Klebrigkeit und Verpackungsintegrität. Übermäßige Kraft kann die Lasche reißen oder die Packung verformen. Unzureichende Kraft kann vorzeitiges Öffnen oder schwaches Wiederverschließen ermöglichen.
- Öffnungsgröße, Position und Ausrichtung
- Peel-Richtung und Geometrie der Startlasche
- Klebstoffbeschichtungsmuster und Auftragsgewicht
- Nicht-klebrige oder tote Zonen um die Lasche
- Stanzkontur, Stegpunkte und Schnitttiefe
- Siegelbereich-Abstand von Farbe und dekorativen Beschichtungen
- Erwartete Anzahl von Öffnungs- und Schließzyklen
- Verhalten nach Temperatur- und Feuchtigkeitskonditionierung
Prototypentests sollten die tatsächlichen Packungsabmessungen, das Zigarettenbündel und die Verpackungssequenz verwenden. Ein flaches Handmuster kann nicht alle Falt-, Kompressions- und Maschinenhandlungseffekte aufzeigen.
Anforderungen an wiederverschließbaren Klebstoff
Der Klebstoff muss sicher auf der vorgesehenen Oberfläche haften und gleichzeitig kontrolliertes Wiederöffnen ermöglichen. Seine Leistung kann sich mit Beschichtungsgewicht, Substratbehandlung, Temperatur, Kontamination und Einwirkzeit ändern.
Die Bewertung sollte anfängliches Peeling, wiederholte Wiederversiegelungszyklen, Rückstände, Kantenablösung, Blockierung in der Rolle, Klebstofftransfer und Geruch umfassen. Die regulatorischen und produktkontaktbezogenen Dokumentationen des Klebstofflieferanten sollten für den vorgesehenen Markt und Aufbau überprüft werden.
Druck, Lack, Trennschicht oder Prägung innerhalb der Klebstoffzone können das Peel-Verhalten ändern. Funktionale Bereiche sollten in der Druckvorlage und im Veredelungszeichnung klar getrennt sein.
Druck, Prägung und Oberflächenveredelung
Innenliner können Einfarben- oder Mehrfarbendruck, Pantone-Farben, Markenelemente, Passermarken, Tracking-Funktionen und technische Identifikation enthalten. Je nach Struktur können Veredelungen matte oder glänzende Effekte, metallisches Aussehen, Prägung oder Tiefprägung umfassen.
Die Druckvorlage sollte alle funktionalen Zonen zeigen: Falten, Siegel, Öffnungskontur, nicht-klebrige Lasche, Augenmarken und Schnittpositionen. Weiße Farbe oder opake Schichten können auf klarer oder metallischer Folie erforderlich sein. Sehr schwere Farb- oder Beschichtungsabdeckung nahe einer Falte oder Siegelung sollte vor der Freigabe überprüft werden.
Für verwandte Konstruktionen siehe unsere Zigarettenfolienverpackungsoptionen.
Stanzen und Registerkontrolle
Der Öffnungsschnitt muss durch die vorgesehene Schicht gehen, ohne die Linerstruktur, die Trennfläche oder den Träger zu beschädigen. Inkonsistente Schnitttiefe kann schwieriges Öffnen, vorzeitiges Reißen oder Bahnbrüche verursachen. Die Registerhaltung muss zwischen Druck, Klebstoff, Siegelfenster und Stanzkontur stabil bleiben.
- Gedruckte Augenmarken-Abmessungen und Kontrast
- Maschinenrichtung und Querbahn-Registertoleranz
- Schnitttiefe und Klingenzustand
- Öffnungsteilung und Wiederhollänge
- Laschenkanten-Sauberkeit und Stegpunktkontrolle
- Inspektionshäufigkeit und signierte Grenzmuster
Kompatibilität mit Verpackungsmaschinen
Rollenbreite, Teilung, Abwickelrichtung, Kerndurchmesser, maximaler Rollenaußendurchmesser, Spleißmethode und Passermarken müssen mit der Linie übereinstimmen. Bahnspannung, Rollneigung, Steifheit und Reibung beeinflussen die Zuführstabilität bei Produktionsgeschwindigkeit.
Wenn das Projekt einen konventionellen Liner ersetzt, benötigt die Linie möglicherweise eine registrierte Stanzstation, ein Etikettenapplikationssystem oder andere Faltkontrollen. Frühe Koordination zwischen der Marke, dem Verpackungsveredler und dem Ausrüstungslieferanten reduziert das Inbetriebnahmerisiko.
Empfohlener Testprozess
- Zeichnungsprüfung: Packungsabmessungen, Öffnungsgeometrie, Bahnrichtung, Teilung und funktionale Zonen bestätigen.
- Materialmuster: Aussehen, Steifheit, Geruch und grundlegendes Siegelverhalten bewerten.
- Veredelter Prototyp: Peel-Kraft, Wiederversiegelungszyklen, Stanzqualität und Druckregister testen.
- Maschinentest: Das Material bei steigender Geschwindigkeit laufen lassen und Spannung, Fehlzuführungen, Falten und Register aufzeichnen.
- Konditionierter Packungstest: Fertige Packungen nach relevanter Temperatur-, Feuchtigkeits- und Lagerungsexposition bewerten.
- Freigabemuster: Eine Referenz mit der endgültigen technischen Spezifikation signieren und aufbewahren.
Änderungen an Folienqualität, Klebstoff, Beschichtung, Farbe oder Aushärtungsprozess nach der Freigabe sollten vor der Wiederholungsproduktion überprüft werden.
Qualitätskontroll-Checkliste
- Schichtstruktur, Dicke und Flächengewicht
- Rollenbreite, Teilung, Kern und Außendurchmesser
- Abwickelrichtung und Spleißkonstruktion
- Druckfarbe, Augenmarken und Registergenauigkeit
- Klebstoffmuster, Auftragskonsistenz und nicht-klebrige Zonen
- Siegelfestigkeit und Position des Siegelfensters
- Anfängliche Schälkraft und wiederholte Wiederverschlussleistung
- Barriereergebnisse für das freigegebene Laminat
- Farbhaftung, Abriebfestigkeit, Geruch und Oberflächenreinheit
- Schnitttiefe, Klappenausrichtung und Kantenqualität
- Maschinenversuchsleistung bei geplanter Produktionsgeschwindigkeit
Informationen, die in eine RFQ gehören
- Fertige Zigarettenpackungsgröße und Innenliner-Zeichnung
- Aktuelle Materialstruktur und Dicke
- Ziel-Barriere- und Wiederverschließanforderungen
- Maschinenhersteller, Modell und Betriebsgeschwindigkeit
- Rollenbreite, Teilung, Kern, Außendurchmesser und Abwickelrichtung
- Druckfarben, Passermarken, Prägung und Oberflächenveredelung
- Öffnungskontur, Klebstoffmuster und erwartete Zyklen
- Versuchsmenge, Jahresvolumen und Anzahl der Designs
- Zielmarkt und erforderliche Materialdokumentation
- Fotos, Muster und bekannte Probleme mit der aktuellen Packung
Häufig gestellte Fragen
Ist Aluminiumfolie für jeden wiederverschließbaren Liner erforderlich?
Nein. Aluminiumfolie ist eine starke Barriereoption, aber die endgültige Wahl sollte dem Barrierezweck der Packung, den Maschinenanforderungen, der Flexibilität und den Kosten folgen. Metallisierte oder beschichtete Strukturen können nach Tests für ausgewählte Anwendungen geeignet sein.
Wie oft sollte sich der Liner wiederverschließen?
Die erforderliche Zyklusanzahl sollte den erwarteten Verbrauchergebrauch widerspiegeln und vor der Klebstoffauswahl vereinbart werden. Testen Sie das Abziehen und Wiederverschließen nach relevanter Lagerkonditionierung, nicht nur unmittelbar nach der Produktion.
Kann ein wiederverschließbarer Liner auf einer vorhandenen Verpackungsmaschine laufen?
Manchmal, aber die Antwort hängt von der Maschine und davon ab, wie das Öffnungsmerkmal geformt wird. Zusätzliche Register-, Stanz- oder Etikettenapplikationsausrüstung kann erforderlich sein. Geben Sie das Maschinenmodell und die technische Zeichnung frühzeitig an.
Was verursacht eine inkonsistente Öffnungskraft?
Häufige Ursachen sind Variation der Klebstoffbeschichtung, Änderungen der Oberflächenbehandlung, Farbe oder Beschichtung innerhalb der Funktionszone, falsche Schnitttiefe, Temperatur, Kontamination und Materialalterung.
Besprechen Sie Ihr Projekt für wiederverschließbare Innenliner
SZKAYU liefert kundenspezifisch bedrucktes Innenliner-Rollstockmaterial und verwandte Zigarettenverpackungsmaterialien. Sehen Sie sich unsere Zigaretten-Innenliner-Lösungen erkunden für zusätzliche Strukturen und Formate an.
Senden Sie Ihre Zeichnung, aktuelle Struktur, Maschinenmodell, Rollenspezifikation, Öffnungsdesign und Jahresvolumen über unsere Angebotsformular. Wir können Materialien, Druck, Klebstoff und Versuchsanforderungen für Ihr Projekt bewerten.