
Envases interiores resellables para cigarrillos combinar protección de barrera con una apertura controlada de despegado y recierre. A diferencia de un revestimiento interior convencional que se rasga una sola vez, una construcción resellable permite al consumidor abrir el paquete, extraer un cigarrillo y cerrar el revestimiento interior de nuevo.
El rendimiento fiable depende del sistema completo: estructura del laminado, barrera contra humedad y aromas, geometría de apertura, patrón de adhesivo, ventana de sellado, registro de impresión, troquelado y compatibilidad con la línea de envasado. Esta guía describe la información técnica que compradores, propietarios de marcas, proveedores de equipos y convertidores deben confirmar antes del muestreo o la producción.
¿Qué es un envase interior resellable para cigarrillos?
El revestimiento interior rodea el paquete de cigarrillos dentro del cartón. En un diseño resellable, el área superior contiene una solapa despegable, etiqueta o apertura integrada que se presiona de nuevo en su posición después de cada uso. El sistema de apertura debe proporcionar una fuerza de despegado predecible, evitar el desgarro del material base y seguir cerrando tras ciclos repetidos.
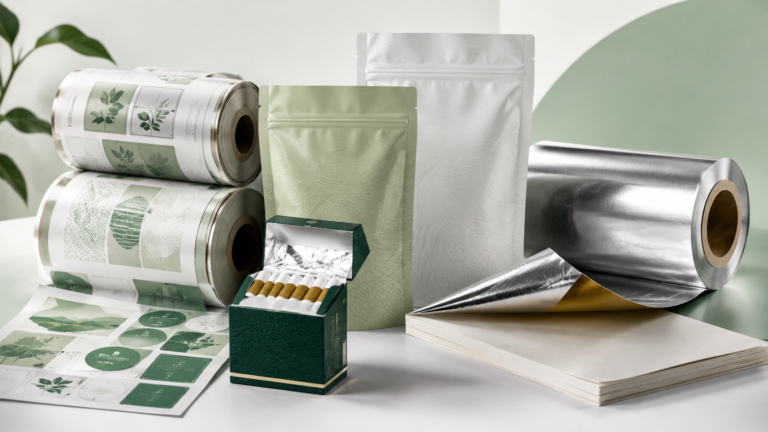
El material puede suministrarse como rollstock impreso para conversión en línea, como bobina pretroquelada o como una construcción terminada preparada para un sistema de envasado específico. El formato correcto depende del diseño del paquete de cigarrillos, el modelo de máquina y dónde se crea la función de apertura.
Revestimientos interiores convencionales vs. resellables
| Punto de diseño | Revestimiento interior convencional | Revestimiento interior resellable |
|---|---|---|
| Apertura | Apertura por rasgado o de un solo uso | Solapa o etiqueta controlada diseñada para acceso repetido |
| Sistema adhesivo | Generalmente enfocado en sellado o ensamblaje del paquete | Requiere un patrón de adhesivo resellable definido y zonas sin pegajosidad |
| Troquelado | Geometría de corte o rasgado estándar | El contorno de apertura preciso, la lengüeta y la profundidad de corte son críticos |
| Uso del consumidor | La barrera se abre permanentemente después del primer uso | La apertura puede presionarse cerrada entre usos |
| Requisitos de máquina | Compatible con el manejo establecido del revestimiento interior | Puede requerir controles adicionales de registro, troquelado o aplicación de etiquetas |
Estructura del material y funciones de las capas
No existe un laminado universal para cada paquete de cigarrillos. Una estructura puede combinar papel, BOPP, PET, papel de aluminio, film metalizado, recubrimiento termosellable y un adhesivo resellable controlado. Cada capa tiene una función separada.
| Componente | Función típica | Preguntas de especificación |
|---|---|---|
| Soporte de papel o polímero | Rigidez, definición de pliegue, superficie de impresión y manejo de bobina | Gramaje o espesor, rigidez, curvatura y respuesta al calor |
| Papel de aluminio | Alto potencial de barrera contra humedad, oxígeno, luz y aromas | Espesor del foil, control de poros, resistencia a la flexión y adherencia |
| Film metalizado | Barrera y apariencia metálica con menor contenido de foil | Objetivo de barrera, adhesión del metal y rendimiento a la flexión |
| Sellante o recubrimiento | Termosellado, protección contra abrasión o compatibilidad con el ensamblaje del paquete | Temperatura de sellado, tiempo de permanencia, peso del recubrimiento y ventana de sellado |
| Adhesivo resellable | Despegado y recierre repetibles | Patrón de recubrimiento, rango de despegado, objetivo de ciclos, olor y residuo |
| Capa de impresión y protección | Gráficos de marca, marcas de registro y durabilidad superficial | Sistema de tinta, objetivo de color, resistencia a la fricción y recubrimiento de sobreimpresión |
Los laminados film/foil/film como BOPP/aluminio/BOPP pueden considerarse para aplicaciones seleccionadas, mientras que las estructuras papel/foil o PET/foil pueden adaptarse a otras líneas. Los grados de film, espesores, recubrimientos y sellante reales deben validarse con la máquina y el paquete terminado.
Rendimiento de barrera y protección de frescura
El envasado de cigarrillos gestiona el intercambio de humedad, la retención de aromas y la exposición ambiental durante el almacenamiento, la distribución y el uso del consumidor. El papel de aluminio ofrece un fuerte potencial de barrera, mientras que los films metalizados y los laminados recubiertos pueden evaluarse cuando los requisitos de flexibilidad, peso, apariencia o procesamiento difieren.
Los valores de laboratorio del laminado plano no describen el paquete completo. Los pliegues, sellos, aperturas troqueladas, zonas adhesivas y la apertura repetida pueden cambiar el rendimiento en el mundo real. Cuando la barrera es crítica, defina métodos y condiciones de ensayo objetivos para la transmisión de vapor de agua y oxígeno, luego confirme el rendimiento en paquetes terminados.
Gestión de la humedad
El paquete debe reducir la ganancia o pérdida indeseada de humedad sin crear problemas de conversión. El rendimiento requerido depende de la mezcla de tabaco, el clima de distribución, el tiempo de almacenamiento y el diseño existente del cartón. La especificación debe indicar el objetivo en lugar de solo solicitar “alta barrera”.”
Retención de aromas y control de olores
El laminado, la tinta, el recubrimiento y el adhesivo deben evaluarse en cuanto a olor y posible interacción con el producto envasado. Los materiales de producción y las condiciones de curado deben coincidir con la muestra aprobada. Un adhesivo técnicamente sólido no es adecuado si genera un olor o transferencia inaceptables.
Pelado, resellado y geometría de apertura
Un sistema de apertura exitoso equilibra la fuerza de despegue inicial, la adherencia repetida y la integridad del paquete. Una fuerza excesiva puede rasgar la solapa o deformar el paquete. Una fuerza insuficiente puede permitir una apertura prematura o un cierre deficiente.
- Tamaño, posición y orientación de la apertura
- Dirección de despegue y geometría de la lengüeta de inicio
- Patrón de recubrimiento adhesivo y peso del recubrimiento
- Zonas sin adhesivo o zonas muertas alrededor de la lengüeta
- Contorno de troquelado, puntos de unión y profundidad de corte
- Distancia de la ventana de sellado respecto a la tinta y los recubrimientos decorativos
- Número esperado de ciclos de apertura y cierre
- Comportamiento después del acondicionamiento por temperatura y humedad
Las pruebas de prototipo deben utilizar las dimensiones reales del paquete, el conjunto de cigarrillos y la secuencia de empaque. Una muestra plana manual no puede revelar todos los efectos de plegado, compresión y manipulación por máquina.
Requisitos del adhesivo resellable
El adhesivo debe adherirse firmemente a la superficie prevista mientras permite una reapertura controlada. Su rendimiento puede cambiar con el peso del recubrimiento, el tratamiento del sustrato, la temperatura, la contaminación y el tiempo de permanencia.
La evaluación debe incluir despegue inicial, ciclos repetidos de resellado, residuo, levantamiento de bordes, bloqueo en el rollo, transferencia de adhesivo y olor. La documentación regulatoria y de contacto con el producto del proveedor de adhesivo debe revisarse para el mercado y la construcción previstos.
La impresión, el barniz, el recubrimiento antiadherente o el estampado en el interior de la zona adhesiva pueden cambiar el comportamiento de despegue. Las áreas funcionales deben separarse claramente en el arte y el plano de conversión.
Impresión, gofrado y acabados superficiales
Los liners interiores pueden incluir impresión a un color o multicolor, colores Pantone, elementos de marca, marcas de registro, características de seguimiento e identificación técnica. Según la estructura, los acabados pueden incluir efectos mate o brillante, apariencia metálica, estampado en relieve o en bajorrelieve.
El arte debe mostrar todas las zonas funcionales: pliegues, sellos, contorno de apertura, lengüeta sin adhesivo, marcas ópticas y posiciones de corte. Puede ser necesario tinta blanca o capas opacas sobre film transparente o metálico. La cobertura muy pesada de tinta o recubrimiento cerca de un pliegue o sello debe revisarse antes de la aprobación.
Para construcciones relacionadas, consulte nuestro opciones de empaque de lámina para cigarrillos.
Control de troquelado y registro
El corte de apertura debe atravesar la capa prevista sin dañar la estructura del liner, la superficie antiadherente o el soporte. Una profundidad de corte inconsistente puede generar una apertura difícil, desgarro prematuro o roturas de la banda. El registro debe mantenerse estable entre la impresión, el adhesivo, la ventana de sellado y el contorno de troquelado.
- Dimensiones y contraste de las marcas ópticas impresas
- Tolerancia de registro en dirección de máquina y transversal a la banda
- Profundidad de corte y estado de la cuchilla
- Paso de apertura y longitud de repetición
- Limpieza del borde de la lengüeta y control de los puntos de unión
- Frecuencia de inspección y muestras límite firmadas
Compatibilidad con equipos de empaque
El ancho del rollo, el paso, la dirección de desenrollado, el diámetro del núcleo, el diámetro exterior máximo del rollo, el método de empalme y las marcas de registro deben coincidir con la línea. La tensión de la banda, el rizado, la rigidez y la fricción influyen en la estabilidad de alimentación a velocidad de producción.
Si el proyecto reemplaza un liner convencional, la línea puede necesitar una estación de troquelado registrada, un sistema de aplicación de etiquetas o controles de plegado diferentes. La coordinación temprana entre la marca, el convertidor de envases y el proveedor de equipos reduce el riesgo de puesta en marcha.
Proceso de prueba recomendado
- Revisión del plano: confirmar dimensiones del paquete, geometría de apertura, dirección de la banda, paso y zonas funcionales.
- Muestra de material: evaluar apariencia, rigidez, olor y comportamiento básico de sellado.
- Prototipo convertido: probar fuerza de despegue, ciclos de resellado, calidad de troquelado y registro de impresión.
- Prueba en máquina: ejecutar el material a velocidad creciente y registrar tensión, fallos de alimentación, arrugas y registro.
- Prueba de paquete acondicionado: evaluar los paquetes terminados después de la exposición relevante a temperatura, humedad y almacenamiento.
- Muestra de aprobación: firmar y conservar una referencia con la especificación técnica final.
Los cambios en el grado de film, adhesivo, recubrimiento, tinta o proceso de curado después de la aprobación deben revisarse antes de la producción repetida.
Lista de verificación de control de calidad
- Estructura de capas, espesor y gramaje
- Ancho del rollo, paso, núcleo y diámetro exterior
- Dirección de desenrollado y construcción del empalme
- Color de impresión, marcas ópticas y precisión de registro
- Patrón de adhesivo, consistencia del recubrimiento y zonas sin adhesivo
- Resistencia del sellado y posición de la ventana de sellado
- Fuerza de pelado inicial y rendimiento de resellado repetido
- Resultados de barrera para el laminado aprobado
- Adhesión de la tinta, resistencia a la fricción, olor y limpieza superficial
- Profundidad de corte, alineación de solapas y calidad del borde
- Rendimiento en pruebas de máquina a la velocidad de producción prevista
Información que debe incluirse en una RFQ
- Tamaño del paquete de cigarrillos terminado y plano del revestimiento interior
- Estructura y espesor del material actual
- Requisitos objetivo de barrera y resellado
- Fabricante de la máquina, modelo y velocidad de operación
- Ancho del rollo, paso, núcleo, diámetro exterior y dirección de desenrollado
- Colores de impresión, marcas de registro, grabado en relieve y acabado superficial
- Contorno de apertura, patrón de adhesivo y ciclos esperados
- Cantidad de prueba, volumen anual y número de diseños
- Mercado de destino y documentación requerida del material
- Fotos, muestras y problemas conocidos con el paquete actual
Preguntas Frecuentes
¿Se requiere papel de aluminio para cada revestimiento interior resellable?
No. El papel de aluminio es una opción de barrera resistente, pero la elección final debe responder al objetivo de barrera del paquete, los requisitos de la máquina, la flexibilidad y el costo. Las estructuras metalizadas o recubiertas pueden ser adecuadas para aplicaciones seleccionadas después de las pruebas.
¿Cuántas veces debe resellarse el revestimiento interior?
El número de ciclos requerido debe reflejar el uso esperado por parte del consumidor y debe acordarse antes de seleccionar el adhesivo. Pruebe el despegado y resellado después del acondicionamiento de almacenamiento correspondiente, no solo inmediatamente después de la producción.
¿Puede un revestimiento interior resellable funcionar en una máquina envasadora existente?
A veces, pero la respuesta depende de la máquina y de cómo se forma la función de apertura. Es posible que se requiera equipo adicional de registro, troquelado o aplicación de etiquetas. Proporcione el modelo de la máquina y el plano técnico desde el principio.
¿Qué causa una fuerza de apertura inconsistente?
Las causas comunes incluyen variación en la capa de adhesivo, cambios en el tratamiento superficial, tinta o recubrimiento dentro de la zona funcional, profundidad de corte incorrecta, temperatura, contaminación y envejecimiento del material.
Analice su proyecto de revestimiento resellable
SZKAYU suministra rollstock de revestimiento interior impreso personalizado y materiales relacionados para envases de cigarrillos. Consulte nuestro soluciones de revestimiento interior para cigarrillos para estructuras y formatos adicionales.
Envíe su plano, estructura actual, modelo de máquina, especificación de rollo, diseño de apertura y volumen anual a través de nuestro formulario de cotización. Podemos evaluar materiales, impresión, adhesivo y requisitos de prueba para su proyecto.