
Invólucros internos de cigarro reseláveis combine proteção de barreira com uma abertura controlada do tipo peel-and-reclose. Ao contrário de um liner interno convencional que é rasgado uma única vez, uma construção revedável permite ao consumidor abrir o maço, retirar um cigarro e fechar o liner novamente.
O desempenho confiável depende do sistema completo: estrutura do laminado, barreira à umidade e ao aroma, geometria de abertura, padrão de adesivo, janela de selagem, registro de impressão, corte e compatibilidade com a linha de empacotamento. Este guia descreve as informações técnicas que compradores, proprietários de marcas, fornecedores de equipamentos e conversores devem confirmar antes da amostragem ou produção.
O que é um Invólucro Interno de Cigarro Reselável?
O liner interno envolve o maço de cigarros dentro do cartucho. Em um design revedável, a área superior contém uma aba destacável, rótulo ou abertura integrada que é pressionada de volta à posição após cada uso. O sistema de abertura deve proporcionar força de descolamento previsível, evitar o rasgo do material base e continuar a fechar após ciclos repetidos.
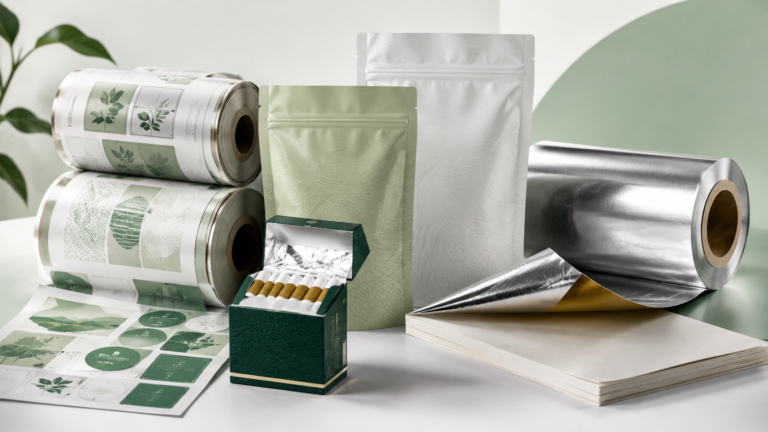
O material pode ser fornecido como bobina impressa para conversão inline, como bobina pré-cortada ou como construção acabada preparada para um sistema de empacotamento específico. O formato correto depende do design do maço de cigarro, do modelo da máquina e de onde o recurso de abertura é criado.
Liner Interno Convencional vs. Revedável
| Ponto de Design | Liner Interno Convencional | Liner Interno Revedável |
|---|---|---|
| Abertura | Abertura por rasgo ou uso único | Aba ou rótulo controlado projetado para acesso repetido |
| Sistema adesivo | Geralmente focado em selagem ou montagem do pacote | Requer um padrão definido de adesivo revedável e zonas não aderentes |
| Corte | Geometria de corte ou rasgo padrão | Contorno de abertura preciso, aba e profundidade de corte são críticos |
| Uso pelo consumidor | A barreira é permanentemente aberta após o primeiro uso | A abertura pode ser pressionada para fechar entre usos |
| Requisitos de máquina | Compatível com manuseio de liner estabelecido | Pode exigir controles adicionais de registro, corte ou aplicação de rótulo |
Estrutura do Material e Funções das Camadas
Não existe um laminado universal para cada maço de cigarro. Uma estrutura pode combinar papel, BOPP, PET, folha de alumínio, filme metalizado, revestimento de termossoldagem e um adesivo revedável controlado. Cada camada tem uma função separada.
| Componente | Função Típica | Questões de Especificação |
|---|---|---|
| Suporte de papel ou polímero | Rigidez, definição de dobra, superfície de impressão e manuseio da bobina | Gramatura ou espessura, rigidez, enrolamento e resposta térmica |
| Papel alumínio | Alto potencial de barreira à umidade, oxigênio, luz e aroma | Espessura da folha, controle de furos, resistência à flexão e adesão |
| Filme metalizado | Barreira e aparência metálica com menor teor de folha | Meta de barreira, adesão do metal e desempenho à flexão |
| Selante ou revestimento | Termossoldagem, proteção contra abrasão ou compatibilidade com a montagem do pacote | Temperatura de selagem, tempo de permanência, peso do revestimento e janela de selagem |
| Adesivo revedável | Descolamento e refechamento repetíveis | Padrão de revestimento, faixa de descolamento, meta de ciclos, odor e resíduo |
| Camada de impressão e proteção | Gráficos da marca, marcas de registro e durabilidade da superfície | Sistema de tinta, meta de cor, resistência à fricção e revestimento de sobreimpressão |
Laminados filme/folha/filme como BOPP/alumínio/BOPP podem ser considerados para aplicações selecionadas, enquanto estruturas papel/folha ou PET/folha podem atender outras linhas. Os graus reais de filme, espessuras, revestimentos e selante devem ser validados com a máquina e o pacote acabado.
Desempenho de Barreira e Proteção de Frescor
A embalagem de cigarro gerencia a troca de umidade, a retenção de aroma e a exposição ambiental durante armazenamento, distribuição e uso pelo consumidor. A folha de alumínio oferece forte potencial de barreira, enquanto filmes metalizados e laminados revestidos podem ser avaliados quando flexibilidade, peso, aparência ou requisitos de processamento diferem.
Valores laboratoriais do laminado plano não descrevem o pacote completo. Dobras, selagens, aberturas cortadas, zonas adesivas e abertura repetida podem alterar o desempenho no mundo real. Quando a barreira é crítica, defina métodos e condições de teste objetivos para transmissão de vapor d'água e oxigênio, depois confirme o desempenho em pacotes acabados.
Gerenciamento de umidade
O pacote deve reduzir o ganho ou a perda indesejada de umidade sem criar problemas de conversão. O desempenho necessário depende da mistura de tabaco, clima de distribuição, tempo de armazenamento e design existente do cartucho. A especificação deve declarar a meta em vez de apenas solicitar “alta barreira”.”
Retenção de aroma e controle de odor
O laminado, a tinta, o revestimento e o adesivo devem ser avaliados quanto a odor e possível interação com o produto embalado. Os materiais de produção e as condições de cura devem corresponder à amostra aprovada. Um adesivo tecnicamente forte não é adequado se criar odor ou transferência inaceitáveis.
Abertura, Reselagem e Geometria de Abertura
Um sistema de abertura bem-sucedido equilibra a força de descolamento inicial, a tack repetida e a integridade da embalagem. Força excessiva pode rasgar a aba ou deformar o maço. Força insuficiente pode permitir abertura prematura ou refechamento fraco.
- Tamanho, posição e orientação da abertura
- Direção de descolamento e geometria da aba inicial
- Padrão de aplicação do adesivo e gramatura do revestimento
- Zonas sem tack ou mortas ao redor da aba
- Contorno de corte, pontos de ponte e profundidade de corte
- Folga da janela de selagem em relação à tinta e aos revestimentos decorativos
- Número esperado de ciclos de abertura e fechamento
- Comportamento após condicionamento de temperatura e umidade
Os testes de protótipo devem usar as dimensões reais do maço, o feixe de cigarros e a sequência de empacotamento. Uma amostra plana feita à mão não consegue revelar todos os efeitos de dobra, compressão e manuseio pela máquina.
Requisitos do Adesivo Resselável
O adesivo deve aderir firmemente à superfície pretendida, permitindo reabertura controlada. Seu desempenho pode variar com a gramatura do revestimento, tratamento do substrato, temperatura, contaminação e tempo de permanência.
A avaliação deve incluir descolamento inicial, ciclos repetidos de resselagem, resíduo, levantamento de bordas, bloqueio no rolo, transferência de adesivo e odor. A documentação regulatória e de contato com produto do fornecedor de adesivo deve ser revisada para o mercado e a construção pretendidos.
Impressão, verniz, revestimento de liberação ou relevo dentro da zona adesiva podem alterar o comportamento de descolamento. As áreas funcionais devem ser claramente separadas na arte-final e no desenho de conversão.
Impressão, Relevo e Acabamentos de Superfície
Os forros internos podem incluir impressão em uma cor ou multicor, cores Pantone, elementos de marca, marcas de registro, recursos de rastreamento e identificação técnica. Dependendo da estrutura, os acabamentos podem incluir efeitos fosco ou brilhante, aparência metálica, relevo ou baixo-relevo.
A arte-final deve mostrar todas as zonas funcionais: dobras, selagens, contorno de abertura, aba sem adesivo, marcas de olho e posições de corte. Tinta branca ou camadas opacas podem ser necessárias em filme transparente ou metálico. Cobertura muito pesada de tinta ou revestimento próxima a uma dobra ou selagem deve ser revisada antes da aprovação.
Para construções relacionadas, consulte nosso opções de embalagens de papel alumínio para cigarros.
Corte e Controle de Registro
O corte de abertura deve atravessar a camada pretendida sem danificar a estrutura do forro, a superfície de liberação ou o suporte. Profundidade de corte inconsistente pode criar abertura difícil, rasgo prematuro ou quebras na bobina. O registro deve permanecer estável entre impressão, adesivo, janela de selagem e contorno de corte.
- Dimensões e contraste das marcas de olho impressas
- Tolerância de registro na direção da máquina e transversal
- Profundidade de corte e condição da lâmina
- Passo de abertura e comprimento de repetição
- Limpeza da borda da aba e controle dos pontos de ponte
- Frequência de inspeção e amostras-limite assinadas
Compatibilidade com Equipamentos de Embalagem
Largura do rolo, passo, direção de desbobinamento, diâmetro do núcleo, diâmetro externo máximo do rolo, método de emenda e marcas de registro devem corresponder à linha. Tensão da bobina, enrolamento, rigidez e atrito influenciam a estabilidade de alimentação na velocidade de produção.
Se o projeto substituir um forro convencional, a linha pode precisar de uma estação de corte registrada, sistema de aplicação de rótulos ou controles de dobra diferentes. A coordenação antecipada entre a marca, o conversor de embalagens e o fornecedor de equipamentos reduz o risco de comissionamento.
Processo de Teste Recomendado
- Revisão do desenho: confirmar dimensões do maço, geometria de abertura, direção da bobina, passo e zonas funcionais.
- Amostra de material: avaliar aparência, rigidez, odor e comportamento básico de selagem.
- Protótipo convertido: testar força de descolamento, ciclos de resselagem, qualidade de corte e registro de impressão.
- Teste em máquina: rodar o material em velocidade crescente e registrar tensão, falhas de alimentação, rugas e registro.
- Teste de maço condicionado: avaliar maços acabados após exposição relevante a temperatura, umidade e armazenamento.
- Amostra de aprovação: assinar e reter uma referência com a especificação técnica final.
Alterações no grau do filme, adesivo, revestimento, tinta ou processo de cura após a aprovação devem ser revisadas antes da produção repetida.
Lista de Verificação de Controle de Qualidade
- Estrutura de camadas, espessura e gramatura
- Largura do rolo, passo, núcleo e diâmetro externo
- Direção de desbobinamento e construção da emenda
- Cor de impressão, marcas de olho e precisão de registro
- Padrão de adesivo, consistência do revestimento e zonas sem tack
- Resistência da selagem e posição da janela de selagem
- Força inicial de descolamento e desempenho de reselagem repetida
- Resultados de barreira para o laminado aprovado
- Aderência da tinta, resistência à abrasão, odor e limpeza da superfície
- Profundidade de corte, alinhamento da aba e qualidade da borda
- Desempenho em teste de máquina na velocidade de produção planejada
Informações a incluir em uma RFQ
- Tamanho do maço de cigarro acabado e desenho do forro interno
- Estrutura e espessura atuais do material
- Requisitos de barreira e resealabilidade desejados
- Fabricante da máquina, modelo e velocidade de operação
- Largura do rolo, passo, núcleo, diâmetro externo e direção de desbobinamento
- Cores de impressão, marcas de registro, relevo e acabamento superficial
- Contorno de abertura, padrão de adesivo e ciclos esperados
- Quantidade de teste, volume anual e número de designs
- Mercado de destino e documentação de material exigida
- Fotos, amostras e problemas conhecidos com o maço atual
Perguntas Frequentes
O papel alumínio é necessário para todo forro resealável?
Não. O papel alumínio é uma opção de barreira forte, mas a escolha final deve seguir o alvo de barreira do maço, os requisitos da máquina, a flexibilidade e o custo. Estruturas metalizadas ou revestidas podem atender aplicações selecionadas após testes.
Quantas vezes o forro deve resealar?
A contagem de ciclos necessária deve refletir o uso esperado pelo consumidor e deve ser acordada antes da seleção do adesivo. Teste o descolamento e a resealabilidade após o condicionamento de armazenamento relevante, não apenas imediatamente após a produção.
Um forro resealável pode rodar em uma máquina de empacotamento existente?
Às vezes, mas a resposta depende da máquina e de como o recurso de abertura é formado. Equipamentos adicionais de registro, corte rotativo ou aplicação de rótulos podem ser necessários. Forneça o modelo da máquina e o desenho técnico desde o início.
O que causa força de abertura inconsistente?
Causas comuns incluem variação na camada de adesivo, mudanças no tratamento superficial, tinta ou revestimento dentro da zona funcional, profundidade de corte incorreta, temperatura, contaminação e envelhecimento do material.
Discuta seu projeto de forro reselável
A SZKAYU fornece rollstock de forro interno impresso personalizado e materiais relacionados para embalagens de cigarro. Consulte nosso soluções de forro interno para cigarros para estruturas e formatos adicionais.
Envie seu desenho, estrutura atual, modelo da máquina, especificação do rolo, design de abertura e volume anual através do nosso formulário de cotação. Podemos avaliar materiais, impressão, adesivo e requisitos de teste para o seu projeto.