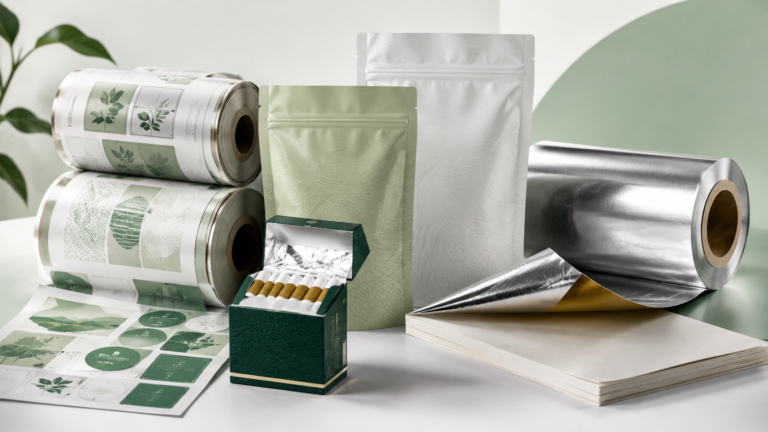

Films de doublure intérieure refermables pour cigarettes combinent une protection barrière avec une ouverture contrôlée de type pelage-refermeture. Contrairement à une doublure intérieure classique qui est déchirée une seule fois, une construction refermable permet au consommateur d’ouvrir le paquet, de retirer une cigarette et de refermer la doublure.
La fiabilité des performances dépend du système complet : structure du laminé, barrière à l’humidité et aux arômes, géométrie d’ouverture, motif adhésif, fenêtre de scellage, repérage d’impression, découpe et compatibilité avec la ligne de conditionnement. Ce guide présente les informations techniques que les acheteurs, les marques, les fournisseurs d’équipements et les transformateurs doivent confirmer avant tout échantillonnage ou production.
Qu'est-ce qu'une doublure intérieure refermable pour cigarettes ?
La doublure intérieure entoure le faisceau de cigarettes à l’intérieur du carton. Dans une conception refermable, la zone supérieure contient un rabat pelable, une étiquette ou une ouverture intégrée qui est repressée en position après chaque utilisation. Le système d’ouverture doit offrir une force de pelage prévisible, éviter la déchirure du matériau de base et continuer à se refermer après des cycles répétés.
Le matériau peut être fourni sous forme de rouleau imprimé pour une conversion en ligne, de bande prédécoupée ou de construction finie préparée pour un système de conditionnement spécifique. Le format correct dépend de la conception du paquet de cigarettes, du modèle de machine et de l’endroit où la fonction d’ouverture est créée.
Doublures intérieures classiques vs refermables
| Point de conception | Doublure intérieure classique | Doublure intérieure refermable |
|---|---|---|
| Ouverture | Déchirage ou ouverture unique | Rabat ou étiquette contrôlé conçu pour un accès répété |
| Système adhésif | Généralement axé sur le scellage ou l’assemblage du paquet | Nécessite un motif adhésif refermable défini et des zones non collantes |
| Découpe | Coupe standard ou géométrie de déchirure | Contour d’ouverture précis, languette et profondeur de coupe essentiels |
| Utilisation par le consommateur | La barrière est définitivement ouverte après la première utilisation | L’ouverture peut être refermée par pression entre les utilisations |
| Exigences machine | Compatible avec la manipulation standard des doublures | Peut nécessiter des contrôles supplémentaires de repérage, de découpe ou d’application d’étiquettes |
Structure du matériau et fonctions des couches
Il n’existe pas de laminé universel pour chaque paquet de cigarettes. Une structure peut combiner papier, BOPP, PET, feuille d’aluminium, film métallisé, revêtement thermoscellable et un adhésif refermable contrôlé. Chaque couche a une fonction distincte.
| Composant | Fonction typique | Questions de spécification |
|---|---|---|
| Support papier ou polymère | Rigidité, définition des plis, surface d’impression et manipulation de la bande | Grammage ou épaisseur, rigidité, bouclage et réponse à la chaleur |
| Feuilles d'aluminium | Potentiel barrière élevé contre l’humidité, l’oxygène, la lumière et les arômes | Épaisseur de la feuille, contrôle des micropores, résistance à la flexion et adhérence |
| Film métallisé | Barrière et aspect métallique avec une teneur en feuille réduite | Objectif de barrière, adhérence du métal et performance en flexion |
| Scellant ou revêtement | Thermoscellage, protection contre l’abrasion ou compatibilité avec l’assemblage du paquet | Température de scellage, temps de maintien, poids de revêtement et fenêtre de scellage |
| Adhésif refermable | Pelage et refermeture répétables | Motif de revêtement, plage de pelage, objectif de cycles, odeur et résidu |
| Couche d’impression et de protection | Graphiques de marque, repères d’impression et durabilité de surface | Système d’encre, objectif colorimétrique, résistance à la friction et vernis de surimpression |
Les laminés film/feuille/film tels que BOPP/aluminium/BOPP peuvent être envisagés pour certaines applications, tandis que les structures papier/feuille ou PET/feuille peuvent convenir à d’autres lignes. Les qualités réelles de film, épaisseurs, revêtements et scellants doivent être validés avec la machine et le paquet fini.
Performances barrières et protection de la fraîcheur
Le conditionnement des cigarettes gère les échanges d’humidité, la rétention des arômes et l’exposition environnementale pendant le stockage, la distribution et l’utilisation par le consommateur. La feuille d’aluminium offre un fort potentiel de barrière, tandis que les films métallisés et les laminés revêtus peuvent être évalués lorsque la flexibilité, le poids, l’apparence ou les exigences de traitement diffèrent.
Les valeurs de laboratoire du laminé plat ne décrivent pas le paquet complet. Les plis, les scellages, les ouvertures découpées, les zones adhésives et les ouvertures répétées peuvent modifier les performances réelles. Lorsque la barrière est critique, définissez des méthodes et conditions de test objectives pour la transmission de vapeur d’eau et d’oxygène, puis confirmez les performances sur les paquets finis.
Gestion de l’humidité
Le paquet doit réduire les gains ou pertes d’humidité indésirables sans créer de problèmes de conversion. Les performances requises dépendent du mélange de tabac, du climat de distribution, du temps de stockage et de la conception existante du carton. La spécification doit indiquer l’objectif plutôt que de simplement demander une “ haute barrière ”.”
Rétention d'arôme et contrôle des odeurs
Le complexe, l'encre, le vernis et l'adhésif doivent être évalués pour les odeurs et l'interaction possible avec le produit emballé. Les matériaux de production et les conditions de durcissement doivent correspondre à l'échantillon approuvé. Un adhésif techniquement performant ne convient pas s'il génère une odeur ou un transfert inacceptables.
Pelage, refermeture et géométrie d'ouverture
Un système d'ouverture réussi équilibre la force de pelage initiale, l'adhérence répétée et l'intégrité de l'emballage. Une force excessive peut déchirer le rabat ou déformer le paquet. Une force insuffisante peut entraîner une ouverture prématurée ou une refermeture inefficace.
- Dimensions, position et orientation de l'ouverture
- Sens de pelage et géométrie de la languette de départ
- Motif d'enduction adhésive et grammage de l'adhésif
- Zones non adhésives ou mortes autour de la languette
- Contour de découpe, points de liaison et profondeur de coupe
- Dégagement de la fenêtre de scellage par rapport à l'encre et aux vernis décoratifs
- Nombre prévu de cycles d'ouverture et de fermeture
- Comportement après conditionnement en température et humidité
Les essais sur prototype doivent utiliser les dimensions réelles du paquet, le bundle de cigarettes et la séquence d'emballage. Un échantillon à plat ne peut pas révéler tous les effets de pliage, de compression et de manipulation machine.
Exigences relatives à l'adhésif refermable
L'adhésif doit adhérer solidement à la surface prévue tout en permettant une réouverture contrôlée. Ses performances peuvent varier selon le grammage d'enduction, le traitement du support, la température, la contamination et le temps de contact.
L'évaluation doit inclure le pelage initial, les cycles de refermeture répétés, les résidus, le soulèvement des bords, le blocage en bobine, le transfert d'adhésif et les odeurs. La documentation réglementaire et de contact alimentaire du fournisseur d'adhésif doit être examinée pour le marché et la construction prévus.
L'impression, le vernis, le vernis anti-adhérent ou le gaufrage à l'intérieur de la zone adhésive peuvent modifier le comportement de pelage. Les zones fonctionnelles doivent être clairement séparées dans le fichier graphique et le plan de conversion.
Impression, gaufrage et finitions de surface
Les doublures intérieures peuvent inclure une impression monochrome ou multicolore, des couleurs Pantone, des éléments de marque, des repères de registration, des fonctions de traçabilité et une identification technique. Selon la structure, les finitions peuvent inclure des effets mats ou brillants, un aspect métallisé, un gaufrage ou un débossage.
Le fichier graphique doit indiquer toutes les zones fonctionnelles : plis, scellages, contour d'ouverture, languette non adhésive, repères optiques et positions de coupe. De l'encre blanche ou des couches opaques peuvent être nécessaires sur film transparent ou métallisé. Une couverture d'encre ou de vernis très importante près d'un pli ou d'un scellage doit être examinée avant approbation.
Pour les constructions associées, consultez notre options d'emballage en papier aluminium pour cigarettes.
Contrôle de découpe et de registration
La découpe d'ouverture doit traverser la couche prévue sans endommager la structure de la doublure, la surface anti-adhérente ou le support. Une profondeur de coupe irrégulière peut entraîner une ouverture difficile, un déchirement prématuré ou des ruptures de bande. La registration doit rester stable entre l'impression, l'adhésif, la fenêtre de scellage et le contour de découpe.
- Dimensions et contraste des repères optiques imprimés
- Tolérance de registration sens machine et travers la bande
- Profondeur de coupe et état des lames
- Pas d'ouverture et longueur de répétition
- Propreté des bords de languette et contrôle des points de liaison
- Fréquence d'inspection et échantillons limites signés
Compatibilité avec les équipements de conditionnement
La largeur de bobine, le pas, le sens de déroulement, le diamètre de mandrin, le diamètre extérieur maximal de bobine, la méthode d'épissure et les repères de registration doivent correspondre à la ligne. La tension de bande, le tuilage, la rigidité et le frottement influencent la stabilité d'alimentation à vitesse de production.
Si le projet remplace une doublure conventionnelle, la ligne peut nécessiter une station de découpe enregistrée, un système d'application d'étiquettes ou des contrôles de pliage différents. Une coordination précoce entre la marque, le convertisseur d'emballage et le fournisseur d'équipement réduit les risques de mise en service.
Processus d'essai recommandé
- Revue du plan : confirmer les dimensions du paquet, la géométrie d'ouverture, le sens de la bande, le pas et les zones fonctionnelles.
- Échantillon de matériau : évaluer l'aspect, la rigidité, les odeurs et le comportement de scellage de base.
- Prototype converti : tester la force de pelage, les cycles de refermeture, la qualité de découpe et la registration d'impression.
- Essai machine : faire fonctionner le matériau à vitesse croissante et enregistrer la tension, les défauts d'alimentation, les plis et la registration.
- Test sur paquets conditionnés : évaluer les paquets finis après exposition pertinente à la température, à l'humidité et au stockage.
- Échantillon d'approbation : signer et conserver une référence avec la spécification technique finale.
Les modifications de la qualité de film, de l'adhésif, du vernis, de l'encre ou du processus de durcissement après approbation doivent être examinées avant toute production répétée.
Liste de contrôle qualité
- Structure des couches, épaisseur et grammage
- Largeur de bobine, pas, mandrin et diamètre extérieur
- Sens de déroulement et construction des épissures
- Couleur d'impression, repères optiques et précision de registration
- Motif adhésif, régularité d'enduction et zones non adhésives
- Résistance du scellage et position de la fenêtre de scellage
- Force de pelage initiale et performances de refermeture répétée
- Résultats barrière pour le complexe approuvé
- Adhérence de l'encre, résistance à l'abrasion, odeur et propreté de surface
- Profondeur de coupe, alignement des rabats et qualité des bords
- Performance en essai machine à la vitesse de production prévue
Informations à inclure dans une demande de prix (RFQ)
- Dimensions du paquet de cigarettes fini et plan du doublage intérieur
- Structure et épaisseur actuelles du matériau
- Exigences cibles de barrière et de refermeture
- Fabricant de la machine, modèle et vitesse de fonctionnement
- Largeur du rouleau, pas, mandrin, diamètre extérieur et sens de déroulement
- Couleurs d'impression, repères optiques, gaufrage et finition de surface
- Contour d'ouverture, motif d'adhésif et cycles prévus
- Quantité d'essai, volume annuel et nombre de designs
- Marché de destination et documentation matériau requise
- Photos, échantillons et problèmes connus avec le paquet actuel
Questions fréquemment posées
Une feuille d'aluminium est-elle nécessaire pour chaque doublage refermable ?
Non. La feuille d'aluminium est une option de barrière performante, mais le choix final doit dépendre de l'objectif de barrière du paquet, des exigences de la machine, de la flexibilité et du coût. Les structures métallisées ou couchées peuvent convenir à certaines applications après essais.
Combien de fois le doublage doit-il se refermer ?
Le nombre de cycles requis doit refléter l'usage attendu par le consommateur et être convenu avant la sélection de l'adhésif. Testez le pelage et la refermeture après un conditionnement de stockage approprié, pas seulement immédiatement après production.
Un doublage refermable peut-il fonctionner sur une machine de conditionnement existante ?
Parfois, mais la réponse dépend de la machine et de la façon dont le dispositif d'ouverture est formé. Un équipement supplémentaire de repérage, de découpe ou d'application d'étiquettes peut être nécessaire. Fournissez le modèle de machine et le plan technique dès le début.
Qu'est-ce qui cause une force d'ouverture irrégulière ?
Les causes courantes incluent une variation du grammage d'adhésif, des changements de traitement de surface, de l'encre ou du couchage à l'intérieur de la zone fonctionnelle, une profondeur de coupe incorrecte, la température, la contamination et le vieillissement du matériau.
Discutez de votre projet de doublure refermable
SZKAYU fournit du rollstock de doublage intérieur imprimé sur mesure et des matériaux d'emballage pour cigarettes. associés. Consultez notre solutions de doublure intérieure pour cigarettes pour d'autres structures et formats.
Envoyez votre plan, la structure actuelle, le modèle de machine, les spécifications du rouleau, le design d'ouverture et le volume annuel via notre formulaire de devis. Nous pouvons évaluer les matériaux, l'impression, l'adhésif et les exigences d'essai pour votre projet.